Email:
 Telephone: +86-13951382065

Luftklassificeringsdesign får sjældent den opmærksomhed, det fortjener. I de fleste slibeprojekter drejer samtalen sig om møllen, dens valser, dens ringe og dens motor, mens klassificereren stille og roligt afgør, om det færdige pulver rent faktisk lever op til kundens specifikation. Efter at have leveret tæt på 100 energibesparende slibelinjer på tværs af metallurgi, minedrift, byggematerialer og kemisk forarbejdning, har vi lært en enkel lektie: En veldesignet klassificering kan få en gennemsnitlig mølle til at se fremragende ud, og en dårlig designet kan få fremragende udstyr til at se ødelagt ud.
Det følgende er et praktisk kig på designprincipperne bag luftklassificering, de variabler, der reelt flytter skærepunktet, og den måde, valget af mølle former klassificeringen, der sidder over den. Intet af dette er teori for sin egen skyld. Hvert punkt kommer fra idriftsættelse, prøveudtagning og fejlfindingsarbejde på rigtige produktionslinjer.
Hvad en luftklassificeringsapparat virkelig gør i et slibekredsløb
En luftklassificering er ikke en skærm. Der er ingen mesh, ingen åbning og ingen mekanisk barriere, der stopper overdimensionerede partikler. Adskillelse sker gennem en balance af kræfter. Inde i klassificeringszonen skubbes hver partikel udad af centrifugal- eller inertikraft og trækkes indad af aerodynamisk modstand. Fordi centrifugalkraften vokser med massen, mens modstanden vokser med overfladearealet, bliver større partikler drevet udad, mens de finere følger luftstrømmen. Størrelsen, hvorved de to kræfter ophæver hinanden, bliver skærepunktet.
I et lukket slibekredsløb udfører klassificereren tre job på samme tid:
- Det opdeler mølleudledningen i en færdig produktstrøm og en grov returstrøm.
- Det styrer topstørrelsen og den samlede partikelstørrelsesfordeling af det endelige pulver.
- Det begrænser overslibning ved at fjerne fine partikler, så snart de er fine nok.
Fire ydelsestal fortæller dig, om et design rent faktisk virker. Skæringspunktet, ofte udtrykt som d50 eller d97, definerer, hvor opdelingen sker. Skarpheden af snittet beskriver, hvor ren den split er. Den cirkulerende belastning viser, hvor meget materiale der genanvendes. Specifik energi pr. ton færdigt pulver afslører de reelle driftsomkostninger. En sorterer, der skærer for groft, overbelaster møllen. En, der skærer for fint, recirkulerer pulver, der allerede var acceptabelt, og forbrænder energi for ingenting.
Kernedesignprincipper bag effektiv klassificering
Kraftbalancen ved skærepunktet
Rotorhastighed er den mest synlige håndtag i enhver klassificering. Forøgelse af rotorspidshastigheden styrker centrifugalfeltet og skubber skærepunktet finere. Da partikelmassen skalerer nogenlunde med terningen af diameter, mens træk skalerer med firkanten, producerer selv en beskeden hastighedsændring et målbart skift i den færdige partikelstørrelsesfordeling. Netop derfor er frekvensomformere blevet standard på moderne enheder: Afskæringspunktet bliver til en driftsparameter snarere end en fast mekanisk kendsgerning.
Klassifikationszonens geometri
Rotordiameter, bladantal, bladvinkel, mellemrummet mellem rotor og hus og dybden og diameteren af hvirvelsøgeren former alle det indre flowfelt. En højere, smallere klassificeringszone øger opholdstiden og forbedrer normalt skarpheden, men det øger også trykfaldet. En kort, bred zone håndterer mere luft og mere gennemløb på bekostning af et blødere snit. Der er ingen universelt korrekt geometri, kun geometri, der matcher foderet og målproduktet.
Luftstrøm, tryk og tætning
Luft udfører to forskellige opgaver: den transporterer partikler og spreder dem. Transportluftmængden sætter kapaciteten, mens spredningskvaliteten sætter skarpheden. Foder, der kommer ind i klassificeringszonen i klumper, vil blive klassificeret som klumper, uanset hvor præcis rotoren er. Kl køre hele kredsløbet under negativt tryk holder støv inde i systemet og forbedrer husholdningen, og tætningsluft beskytter lejerne mod fine slibende partikler. Hvor et stabilt ultrafint output er målet, fortjener forholdet mellem rotorhastighed og den resulterende partikelstørrelsesfordeling en dybere undersøgelse; vores artikel vedr højpræcisionsklassificerere i en vertikal slibemølle udforsker det link i detaljer.
Designvariabler, der flytter skærepunktet
Tabellen nedenfor opsummerer, hvordan de vigtigste design- og driftsvariabler opfører sig i praksis. Behandl ændringsretningen som pålidelig og den nøjagtige størrelse som noget, der skal bekræftes ved stikprøver på dit eget materiale.
| Design variabel | Hvordan det er justeret | Effekt på skærepunktet | Effekt på kapacitet og kvalitet |
|---|---|---|---|
| Rotorhastighed | Drev med variabel frekvens | Højere hastighed giver et finere snit | Kan indstilles i drift; et finere snit øger den cirkulerende belastning |
| Rotordiameter og bladantal | Rettet under design | Større rotor med flere knive skærer finere | Højere kapacitet men højere trykfald |
| Primær transportluft | Spjæld eller blæserhastighed | Mere luft forskyder skæringen grovere | Øger gennemløbet og risikerer en grov hale |
| Sekundær dispersionsluft | Spjældindstilling | Lidt direkte effekt | Skarpere snit og færre grove partikler i de fine partikler |
| Vortex finder dybde | Mekanisk ændring | Lavere eller mindre finder skærer finere | Forbedrer genvinding af finstoffer, tilføjer tryktab |
| Forsegl luftstrømmen | Trykregulator | Ingen direkte effekt | Beskytter lejer og forhindrer kontaminering |
Matchende klassificeringsdesign til møllen opstrøms
Klassificeringsdesign eksisterer ikke isoleret. Møllen bestemmer fødestørrelsesfordelingen, støvbelastningen og måden, hvorpå materialet kommer ind i klassificeringszonen, så de to skal konstrueres som ét system. Det er her, erfaring med komplette slibelinjer betaler sig, fordi en ændring på den ene side altid viser sig på den anden.
Lodrette møller med en integreret dynamisk klassificering
I en vertikal slibemølle sidder klassificeringsrotoren direkte over slibebordet og deler samme hus som slibezonen. Materiale føres opad af luftstrømmen, klassificeres i en enkelt passage og returneres internt, hvis det er for groft. Designprioriteterne her er en generøst størrelse rotor, en justerbar hvirvelsøger og tætningsluft, der er stærk nok til at holde fint slibestøv væk fra lejerne. Fordi kredsløbet kører under undertryk, skal klassificereren og støvsamleren dimensioneres sammen i stedet for hver for sig. Vores vertikale slibemølle i LYH1008-serien er bygget op omkring netop dette arrangement, hvor slibning, klassificering og transport håndteres i én maskine.
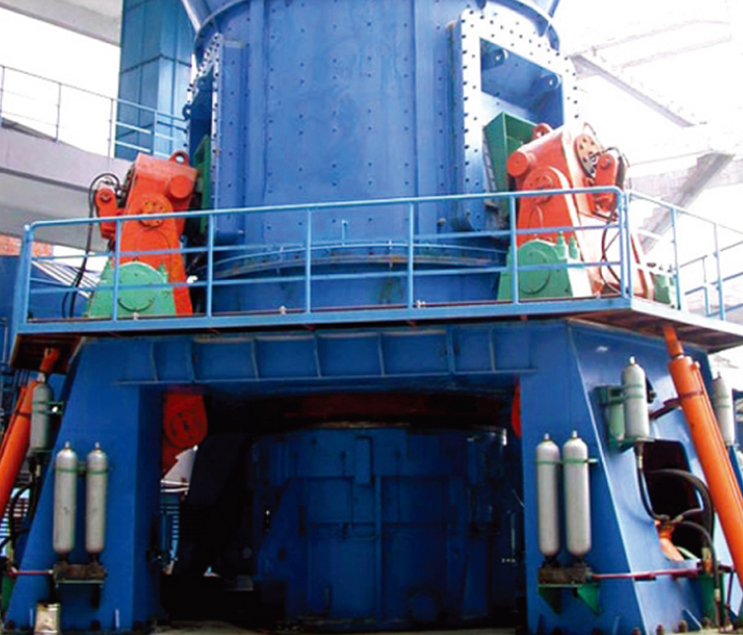 LYH1008 Series Vertikal slibemølle LYH1008-seriens vertikale mølle er en ny type udstyr designet til at absorbere udenlandsk teknologi. Den sliber materialet (0-15MM) på den roterende slibeskive ved at rulle... Se produkt →
Ringvalsemøller og intelligent klassificering
Ringvalsemøller kører med lavere hastigheder og giver en snævrere foderfordeling, hvilket ændrer på, hvad klassificeringen skal klare. Her flyttes vægten mod præcis, gentagelig kontrol. Et bur med variabel hastighed kombineret med programmerbar logikstyring lader operatører trimme produktets finhed uden at stoppe linjen, og det lader styresystemet kompensere automatisk, når foderhårdhed eller fugt driver. LYH996-seriens nye intelligente lodrette ringvalsemølle følger denne filosofi og parrer et ringvalse-slibetrin med en klassificering, hvis hastighed styres som en del af procesopskriften.
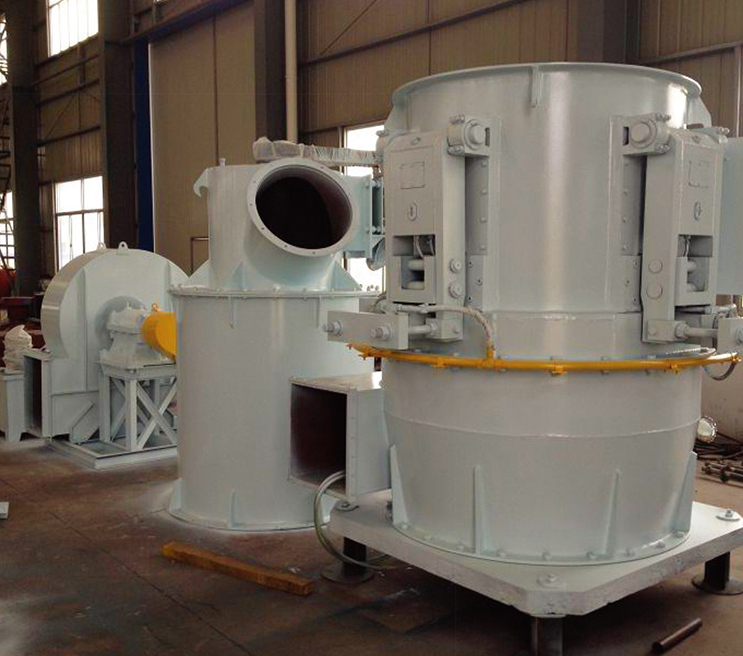 LYH996 Series Ny Type Intelligent Vertikal Ring Valse Mill Inden for behandling af ultrafint pulver, der står over for flere og flere krav til ultrafint pulver, har traditionelt udstyr til behandling af ultrafint pulver været vanskeligt at ... Se produkt →
Pendelfræsere og eftermonteringsvenlig klassificering
Fire-valse pendelmøller af Raymond-typen forbliver arbejdshesten for kalksten, calcit, baryt, dolomit og lignende mineraler, og mange af dem er årtier gamle. Deres klassificering er normalt en dobbeltkegle- eller turbinetype monteret oven på møllehuset. Designprioriteten er anderledes her. Opgradering af klassificeringstrinnet giver ofte mere værdi end ombygning af slibetrinnet, forudsat at ventilatoren og kanalen kan absorbere det ekstra tryktab. LYH998 4-vals Raymond slibende pendulmølle er designet med denne opgraderingsvej i tankerne, så et eksisterende anlæg kan forbedre produktets finhed og output uden at erstatte hele dets kredsløb.
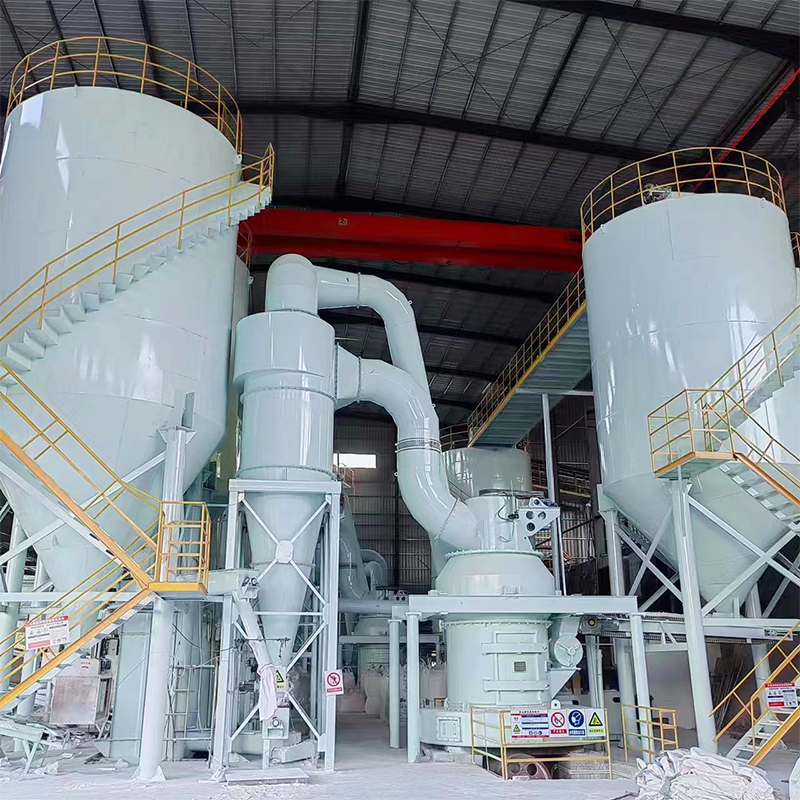 LYH998 Raymond Slibende Pendulum Mill LYH998 serie ny type intelligent Raymond slibemølle er den nyeste type fræsemaskine, baseret på omfattende samarbejde med store universiteter og gymnasier, dr... Se produkt →
Designfejl, vi ser oftest
De fleste klassificeringsproblemer er ikke eksotiske. De kommer fra en håndfuld tilbagevendende beslutninger, der er truffet for tidligt i projektet.
- Dimensionere blæseren til møllen og derefter bede klassificereren om at gøre mere, end den tilgængelige luftmængde tillader.
- At fodre klassificereren med en ujævn eller våd materialestrøm; fugt over omkring seks procent gør klassificering til et blokeringsproblem snarere end et separationsproblem.
- At vælge et ambitiøst skærepunkt på papir uden at beregne den cirkulerende belastning, det skaber.
- Ignorerer slid. Bladspidser og foringer eroderer, rotorgabet åbner sig, og skærepunktet går grovere måned for måned.
- Behandling af tætningsluft som valgfrit. Støvindtrængning i lejer er en af de mest almindelige årsager til uplanlagt nedetid.
- Idriftsættelse uden prøveudtagning. En partikelstørrelsesfordeling målt ved steady state er det eneste pålidelige bevis på, at designhensigten blev opnået.
Fra design til idriftsættelse
Godt klassificeringsdesign slutter med dokumentation, prøveudtagning og justering, ikke med et tegnesæt. På en komplet slibelinje benchmarkes klassificeringstrinnet mod foderstørrelse, målfinhed og tilgængelig luftvolumen, og verificeres derefter med sigte- og laseranalyse, når kredsløbet når stabil tilstand. Fordi vi også leverer projekter på EPCM-basis, kan vi tage ansvar for hele kæden fra engineering over indkøb til byggeledelse, hvilket ofte er den enkleste måde at undgå de huller, der opstår, når flere leverandører deler én batterigrænse.
Planlægger du et nyt projekt eller ombygning af en eksisterende linje, er vores oversigt over hvad nøglefærdig EPCM betyder for et pulverformalingsprojekt forklarer, hvordan omfang, ansvar og overdragelse normalt er opbygget.
Luftklassificeringsdesign belønner tålmodighed. Fysikken er ligetil, men detaljerne i geometri, luftstrøm, tætning og kontrol afgør, om et kredsløb kører på dets designpunkt eller driver væk fra det inden for et par måneder. Få den rigtige kraftbalance, dimensjoner luftsystemet ærligt, og planlæg slid fra den første dag.
At Nantong Liyuanheng Maskiner , har vi brugt år på at bygge slibe- og klassificeringsudstyr til mineraler med en Mohs-hårdhed under syv og fugt under seks procent, med færdige produkter, der kan justeres mellem cirka 60 og 600 mesh. Hvis du gerne vil have en anden mening om dit klassificeringsstadium, er vores ingeniører altid glade for at tale gennem tallene med dig.
 Email:
 Telephone: +86-13951382065
 Phone: +86-13951382065