Email:
 Telephone: +86-13951382065

Flyveaske har et omdømmeproblem. Det er den fine mineralske rest, der er fanget fra kulfyret kedelrøggas, og i lang tid blev det behandlet som noget, der skulle flyttes, opbevares og glemmes. Alligevel bliver det samme materiale, håndteret korrekt, et puzzolan, der erstatter en del af cementen i beton, et fyldstof til geopolymer- og murstensproduktion og et konsekvent mineraltilførsel til flere andre industrier. Afstanden mellem affald og produkt er næsten udelukkende et spørgsmål om forarbejdning.
Vi har brugt år på at bygge slibelinjer til mineralsk pulver, og flyveaske kommer op i næsten alle samtaler om cementblandinger og industrielle biprodukter. Det følgende er en praktisk gennemgang af, hvad flyveaskeforarbejdning indebærer, hvor de tekniske beslutninger virkelig sidder, og hvilke valg der har en tendens til at have størst betydning, når først anlægget er i gang.
Hvad flyveaskebehandling virkelig involverer
Hvert flyveaskeforarbejdningsanlæg er samlet fra det samme lille sæt operationer. Det, der ændrer sig mellem projekterne, er, hvilket af dem du rent faktisk har brug for, og i hvilken rækkefølge.
- Modtagelse og opbevaring. Ask ankommer med tankvogn eller transportør og går ind i siloer. Støvkontrol, pålidelig udledning og at holde forskellige askekilder adskilt betyder alt her, fordi du ikke kan blande det, du allerede har blandet.
- Tørring. Fugt fra damlagring, regneksponering eller vådopsamling skal ned, før slibning og klassificering opfører sig forudsigeligt.
- Slibning og klassificering. Plantens kerne. Møller reducerer partikelstørrelsen; luftklassifikatorer bestemmer, hvilke partikler der forlader som produkt, og hvilke der går tilbage for endnu en passage.
- Beneficiering. Fjernelse af uforbrændt kulstof, jernpartikler og andre forurenende stoffer, der skader betonens ydeevne eller produktkonsistens.
- Blanding, opbevaring og forsendelse. Jordaske homogeniseres, holdes i siloer og læsses ud med bulktankvogn eller pose.
Små planter stopper nogle gange efter trin et og tre. Større, markedsvendte anlæg kører normalt alle fem, og layoutet bør give plads til de etaper, der tilføjes senere.
Hvorfor slibning bestemmer værdien af din flyveaske
Finhed er den variabel, der følger flyveaske fra det ene marked til det næste. Aske taget direkte fra udskilleren er inkonsekvent: Noget af det er fint nok til beton, noget er groft nok til at være næsten inert, og balancen skifter med kullet og kedlens belastning. Slibning fjerner denne variation.
Mekanisk gør slibning to nyttige ting. Det reducerer rester efterladt på en 45 mikron sigte, det antal de fleste konkrete specifikationer er skrevet omkring, og det øger det specifikke overfladeareal, hvilket er det, der faktisk driver puzzolanreaktionen. Malet aske forbruger kalk hurtigere, bidrager mere til tidlig styrke og forbedrer sædvanligvis vandbehovet for en blanding i stedet for at skade den.
Finhed afgør også salgsprisen. Tabellen nedenfor viser nogenlunde, hvordan markedet deler sig.
| Slibemål | Omtrentlig finhed | Hvor det normalt sælges |
|---|---|---|
| Groft, som samlet | Høj restkoncentration på 45 mikron | Vejfyldning, blandinger af lav kvalitet, reduktion af losseplads |
| Standard | Omkring 45 mikron (325 mesh) | Blandet cement, færdigblandet beton |
| Fint | Omkring 25 mikron (500 mesh) | Højstyrkebeton, fugning, præfabrikeret |
| Ultrafin | 600 mesh og finere | Specialcementer, geopolymerer, fyldstoffer af høj værdi |
At gå finere end markedet har brug for er en almindelig og dyr fejl. Hver ekstra maske koster energi, og energi er den største enkeltstående driftsomkostning i et slibeanlæg. Det rigtige mål er det groveste produkt, der stadig opfylder den specifikation, dine kunder køber efter.
Hvor tonnage betyder mere end ultrafin produktion, er en vertikal mølle normalt det praktiske udgangspunkt. Vores vertikale slibemølle i LYH1008-serien er bygget til kontinuerlig drift i præcis denne form for service, med klassificeringen integreret i møllekroppen i stedet for at blive boltet på bagefter.
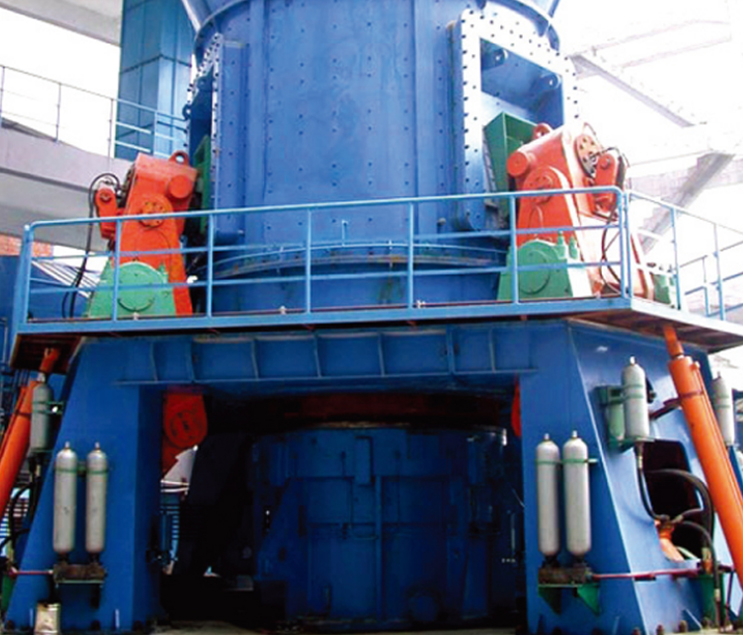 LYH1008 Series Vertikal slibemølle Lodret valsemølle med integreret klassificering og tørring, velegnet til kontinuerlig slibning, hvor fødefugtighed og tonnage former flowarket. Se produkt →
Tørring før slibning: Fugt er det stille problem
Fugt er den pris, ingen budgetterer med. Tøropsamlet aske fra en moderne kedel rummer meget lidt frit vand, og formaling er ligetil. Aske genvundet fra damme eller gamle lossepladsceller kan nå frem til 10 til 20 procent fugt, og det ændrer hele flowarket.
Våd aske kan ikke føres pålideligt ind i en mølle. Det bygger bro i siloer, blænder skærme og forvandler et slibekredsløb til en pastablander. Tørring, normalt med spildvarme, en varmgasgenerator eller en dedikeret tørretumbler, skal bringe foderet ned til et brugbart niveau, før møllen ser det.
Model så tidligt. Tørrebrændstof kan stille og roligt blive den næststørste omkostning i anlægget, og at designe varmekilden omkring tilgængelig spildvarme er langt billigere end at tilføje en senere.
Fjernelse af uforbrændt kulstof og andre forurenende stoffer
Uforbrændt kulstof er flyveaskens øvrige ansvar. Det adsorberer luftinddragende midler, som skader frost-tø-modstandsdygtigheden i beton, og det hæver tab-ved-antændelsestallet, som de fleste specifikationer begrænser, ofte til fem eller seks procent og betydeligt lavere for premium-kvaliteter.
- Elektrostatisk adskillelse, som udnytter forskellen i ledningsevne mellem kulstof og mineralpartikler.
- Skumflotation, effektiv på aske med højt kulstofindhold, men kræver vand og afvanding bagefter.
- Dimensionering og klassificering, som kan fjerne en grov kulstofrig fraktion fra nogle asker.
- Termisk behandling, udbrænding af kulstoffet, hvilket fungerer godt, hvor brændstof tillader det, og varmebalancen giver mening.
Begunstigelse er en projektspecifik beslutning snarere end et katalogelement. Den rigtige rute afhænger af kulstofindhold, askekemi og den specifikation, du sælger til, hvorfor det altid er forsinkelsen værd at teste en prøve først.
Matcher møllen med asken
Slibeudstyr til flyveaske findes i nogle få brede familier, og forskellene betyder mere i skalaen, end de gør på papiret.
Lodrette møller til volumen
Lodrette valse- og ringvalsemøller maler, klassificerer og tørrer i én beholder, hvilket holder layoutet kompakt og energien pr. ton lav ved højere kapaciteter. Flyveaske er ikke et hårdt materiale, så møllen bruger sin indsats på finhed frem for på slid, og en integreret dynamisk klassificering kan nå fine mål uden en separat enhed.
Pendelfræsere for fleksibilitet
Pendelmøller af Raymond-typen forbliver en arbejdshest i mineralpulverfabrikker: robuste, velkendte for operatører og økonomiske ved små og mellemstore kapaciteter. En pendulmølle med fire valser er ofte et fornuftigt indgangspunkt for en producent, der tester flyveaskemarkedet, inden han forpligter sig til en fuldskalalinje.
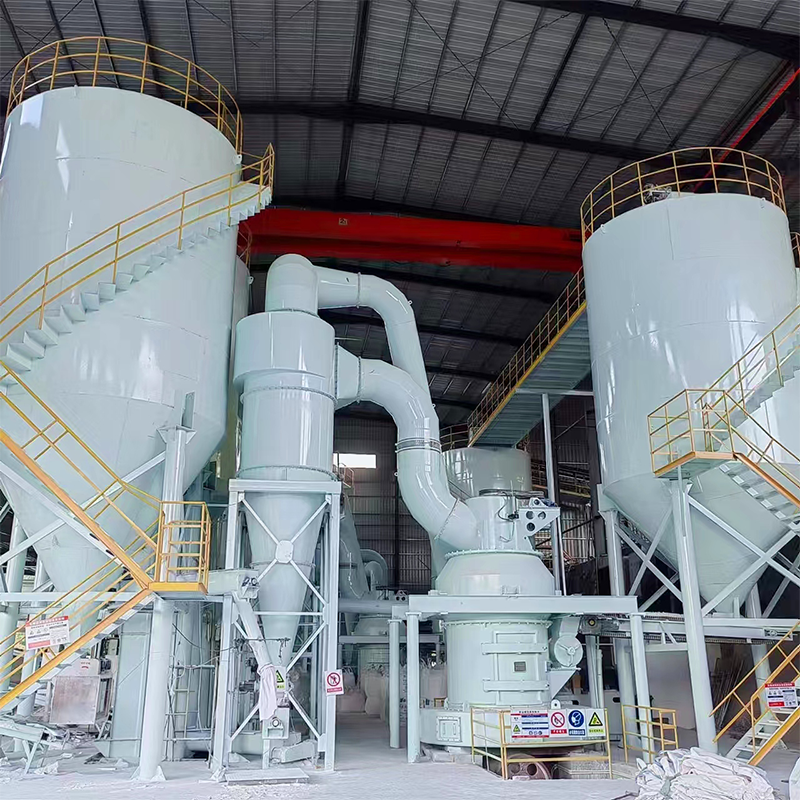 LYH998 Raymond Slibende Pendulum Mill PLC-styret Raymond pendulmølle med justerbar 60-600 mesh output, rettet mod mineralpulverproducenter, der evaluerer flyveaskebehandling. Se produkt →
Intelligent styring på ringvalsemøller
Den nyere generation af ringvalsemøller sætter styresystemet i centrum af designet: drev med variabel frekvens, kontinuerlig tryk- og vibrationsovervågning og automatisk justering af tilspændingshastighed og klassificeringshastighed. For flyveaske, hvor foderkvaliteten skifter batch til batch, er den automatiske kompensation mere værd, end den lyder.
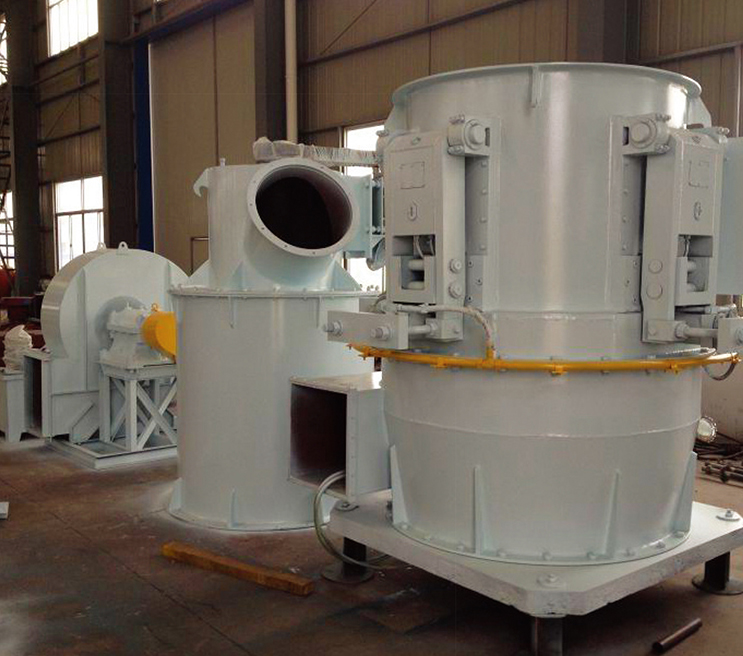 LYH996 Series Intelligent Vertical Ring Valse Mill Ultrafin ring roller mill with hydraulic pressurization, 400–1500 mesh output, and negative-pressure pulse dust collection for cleaner fly ash processing. Se produkt →
Støv, støj og anlæggets overholdelsesside
Flyveaske er fin, let og nem at sætte i luften, så støvkontrol er ikke en tilføjelse; det er en del af procesdesignet. Fuldt undertryksdrift, posefiltre i korrekt størrelse og lukkede overførselspunkter holder anlægget rent, og emissionstallene inden for de grænser, de fleste jurisdiktioner nu håndhæver.
Hvis du planlægger en ny linje eller opgraderer en eksisterende, er vores noter vedr støvemissionskontrol i pulveranlæg beskrive, hvordan compliance-parat husholdning ser ud i daglig praksis.
Fra en enkelt mølle til en arbejdslinje
En mølle i sig selv laver ikke et produkt. Feederen, klassificereren, posehuset, ventilatoren, transportsystemet og kontrollogikken skal alle dimensioneres sammen, og layoutet skal efterlade tilstrækkelig plads til vedligeholdelsesadgang, en detalje, der er billig på designstadiet og meget dyr bagefter.
Vi arbejder i begge ender af det spektrum: enkeltmaskiner og komplette slibelinjer leveret som en EPCM-pakke, der dækker design, udstyrsforsyning og konstruktionsstyring. Omkring 100 energibesparende slibelinjer, der leveres til metallurgi, minedrift og byggematerialer, ligger bag den måde, vi griber disse projekter an i dag, og det meste af det, vi ved, kom fra idriftsættelsessteder snarere end fra et katalog.
Vores ingeniør- og serviceevner siden forklarer, hvordan et projekt normalt løber fra prøvetestning til overdragelse.
Planlægning af belønninger for behandling af flyveaske. Test asken, før du måler møllen, afgør markedet, før du bestemmer finheden, og design tørring og støvkontrol ind fra starten i stedet for at montere dem omkring udstyret senere. Gør det, og et materiale, der engang lignede en bortskaffelsesforpligtelse, bliver en stabil produktlinje i specifikationer.
Hvis du har en prøve og et mål, så send begge. At sammenligne en sigteanalyse med din specifikation er normalt den hurtigste vej til et realistisk kredsløbsdesign, og den første samtale koster ingenting.
 Email:
 Telephone: +86-13951382065
 Phone: +86-13951382065